Įvadas
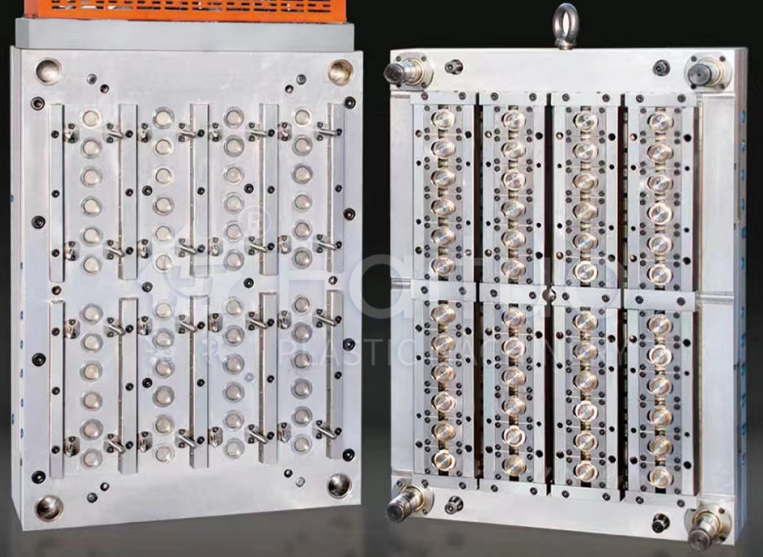
Butelių kamšteliai yra vieni didžiausio plastiko gaminių pasaulyje. Vieno prekės ženklo gėrimas ar vanduo kasdien gali suvartoti milijonus kamštelių. Siekiant patenkinti šį poreikį, formų ir proceso technologijos buvo sukurtos taip, kad būtų gaminami dangteliai trumpesniais nei 4 sekundžių ciklais, kurių viename formoje yra 48, 64 ar net 96 ertmės. Šioje erdvėje konkuruoja dvi dominuojančios technologijos: presavimas ir liejimas įpurškimas. Kiekvienas iš jų turi savo stipriąsias puses, o jų supratimas yra labai svarbus bet kuriam liejimo formų gamintojui ar liejimo gamintojui, aptarnaujančiam uždarymo pramonę.
Būdamas liejimo formų technikas, turintis dešimtmečių patirtį didelės kavitacijos pakavimo formų srityje, supažindinsiu jus su abiejų metodų techniniais niuansais, o tada sutelksiu dėmesį į liejimo liejimo technologijas, leidžiančias greitai gaminti didelės ertmės dangtelius – karšto bėgelio vožtuvo sklendės valdymą, greitą išmetimą ir aušinimo optimizavimą – užbaigdamas realaus liejimo dangtelio 4 arba 8 korpuso tyrimą.
1. Dangtelių formavimas suspaudimu ir įpurškimas
Suspaudimo formavimo procesas:
Iš anksto pasvertas išlydytas plastikas (dažniausiai PP arba HDPE) nuleidžiamas į atvirą formos ertmę. Forma užsidaro, medžiaga suspaudžiama į dangtelio formą. Po trumpo aušinimo dangtelis išstumiamas. Šis procesas yra nenutrūkstamas ir besisukantis: kelios karuselės formos atidaromos ir uždaromos iš eilės.
Įpurškimo formavimo procesas:
Išlydytas plastikas aukštu slėgiu įpurškiamas į uždarą formos ertmę through karšto bėgių sistema. Supakavus ir atvėsus, forma atsidaro ir dangteliai išstumiami. Forma gali turėti 32, 48, 64 ar daugiau ertmių.
|
Funkcija |
Kompresinis formavimas |
Įpurškimo formavimas |
|
Ciklo laikas |
2–4 sekundės (labai greitai) |
4–8 sekundės (priklauso nuo kavitacijos) |
|
Kavitacija |
Neribota (sukama) |
Riboja mašinos gnybtų tonažas ir plokštelės dydis |
|
Dangtelio dizaino lankstumas |
Ribotas (simetriškos, paprastos formos) |
Aukštas (įpjovos, gyvi vyriai, įdėklai) |
|
Svorio nuoseklumas |
Puikus (±0,3 %) |
Geras (±1%) su vožtuvo sklendės valdymu |
|
Pradinė investicija į įrankį |
Labai aukštas (sukamasis presas) |
Žemesnė vidutinei kavitacijai |
|
Medžiagų atliekos |
Minimalus (be bėgiko) |
Su karštuoju bėgiu gali būti nulis |
|
Geriausia programa |
Paprasti, didelio tūrio vandens / CSD dangteliai |
Sudėtingi dangteliai su įdėklais, juostomis, apsaugančiomis nuo klastojimo |
Verdiktas:Itin didelio tūrio, labai paprastų dangtelių (pvz., 28 mm vandens dangtelių) atveju dominuoja suspaudimo formavimas. Tačiau daugumai dangtelių, kuriems reikalingas tikslumas, klastojimo įrodymo žiedai, įdėklo integravimas arba sudėtinga geometrija, tinkamiausias pasirinkimas yra liejimas įpurškimu su didelės kavitacijos formomis.
2. Karšto bėgio vožtuvo vartų valdymas dangtelio formose
Didelės kavitacijos dangtelio įpurškimo formose karštas bėgis yra širdis. Įprasti atviri vartai palieka vartų likučius, kurie gali subraižyti arba nutekėti. Vožtuvai yra būtini daugumai gėrimų dangtelių.
Kaip veikia vožtuvų užtvarai:
Pneumatiniu arba hidrauliniu būdu valdomas kaištis juda į priekį, kad uždarytų vartus, kai ertmė yra užpildyta ir supakuota. Taip švariai nupjaunamas lydalas, paliekant minimalų liudininko pėdsaką.
Pagrindiniai reikalavimai didelės kavitacijos dangtelių formoms:
Patarimas: dangtelių su vidiniais įdėklais (pvz., sulčių dangtelių deguonies barjero įdėklai) vožtuvų užtvarai dažnai įdedami į dangtelio ertmę (pagalinius užtvarus), kad paslėptų likučius.
3. Didelio greičio išmetimas: mechaninis ir pneumatinisPer 4 sekundžių ciklą išmetimas turi būti greitas ir visiškai patikimas. Dangtelių formoms naudojami du pagrindiniai metodai:
Mechaninis išstūmimas (nuėmimo plokštė):
Šerdį supa spyruoklinė nuėmimo plokštė. Kai forma atsidaro, nuėmimo plokštė stumiama į priekį šerdies atžvilgiu ir nuimamas dangtelis. Tai paprasta ir tvirta, tačiau grįžtamasis smūgis prideda sekundės dalį.
Pneumatinis išmetimas (oro pūtimas):
Suslėgtas oras (3–6 barai) nukreipiamas per šerdį, nupučiant dangtelį. Tai labai greita ir švelni, tačiau reikalingas tobulas šerdies sandarinimas ir gali būti triukšminga.
Tipiška didelės kavitacijos dangtelio formų praktika:
Sujunkite trumpą nuėmimo plokštės judesį (2–3 mm), kad nukeltumėte dangtelį nuo šerdies, o po to paspauskite oro srautą, kad jį išstumtumėte. Nuėmimo plokštė užtikrina, kad dangtelis būtų tolygiai nulaužtas nuo šerdies, o oras užbaigia išmetimą neliečiant dangtelio sandarinimo paviršiaus.
Išmetimo laikas:Išstūmimo smūgis turi įvykti po to, kai forma yra visiškai atidaryta, kad būtų išvengta susidūrimo su fiksuota puse. Pažangiosiose formose naudojamos kumšteliu arba servo valdomos nuėmimo plokštės, kad būtų galima tiksliai nustatyti laiką.
4. Dangtelių formų aušinimo optimizavimas
Aušinimas sunaudoja 60–80% ciklo laiko. Didelės kavitacijos formose su dangteliais efektyvus aušinimas yra raktas į trumpesnius nei 5 sekundžių ciklus.
Pagrindinis aušinimas:Šerdies kaištis paprastai yra karščiausia dalis. Tradiciniai tiesūs aušinimo kanalai šerdyje yra neefektyvūs.
Geresni metodai apima:Burbuliatoriai (sukamojo vamzdžio įdėklai): aušinimo skystis teka mažu vamzdeliu į šerdies dugną ir grįžta per žiedą, išgaunant šilumą.
Spiraliniai aušinimo įdėklai:Į šerdies įdėklą įtaisytas sraigtinis griovelis, sukuriantis spiralinį srauto kelią maksimaliam paviršiaus kontaktui.
Konforminis aušinimas (3D spausdinti įdėklai): Sudėtingoms šerdims papildomai pagaminti įdėklai su konforminiais kanalais gali sumažinti aušinimo laiką 30–40%.
Ertmės aušinimas:Pusei ertmės taip pat reikia agresyvaus aušinimo. Naudokite burbuliatorius arba tiesius kanalus kuo arčiau ertmės paviršiaus (1,5–2,5 mm atstumu).
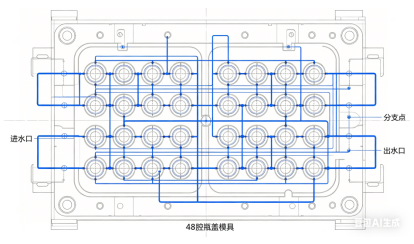
Aušinimo skysčio srautas:Užtikrinti turbulentinį srautą (Reynoldso skaičius > 5000) visuose kanaluose. Apskaičiuokite slėgio kritimą; 48 ertmių formai gali prireikti kelių lygiagrečių aušinimo grandinių, kad būtų išlaikytas didelis srautas.
Aušinimo kontūro atskyrimas:Aukštų dangtelių (pvz., sportinių kepurėlių) atveju atskiros grandinės viršutinei ir apatinei šerdies dalims gali pašalinti ovalumą.

5. Atvejo tyrimas: 48 ertmių gazuotų gaiviųjų gėrimų dangtelio forma
Iššūkis:Didžiajai gėrimų įmonei reikėjo formos 28 mm PCO 1881 CSD dangteliams (gazuotiems gaiviesiems gėrimams). Tikslinis ciklas: 4,2 sekundės. Metinis kiekis: 80 mln. Medžiaga: PP + 5% antistatinė medžiaga.
Dizaino metodas:
Rezultatai po bandymo:
Išmoktos pamokos:Svarbiausias buvo spiralinio aušinimo šerdies ir nuoseklaus vožtuvo blokavimo derinys. Vėliau klientas užsisakė antrą identišką formą, kuri abi veikia viena šalia kitos dviejose mašinose, kurios iš viso pagamina 2500 dangtelių per minutę.
Didelės kavitacijos formos, veikiančios dideliu greičiu, reikalauja kruopščios priežiūros:
Išvada
Didelės ertmės, greitaeigio dangtelio formos yra inžinerijos stebuklai, peržengiantys liejimo įpurškimo ribas. Nesvarbu, ar pasirinksite suspaudimą, ar įpurškimą, priklauso nuo jūsų apimties, dangtelio sudėtingumo ir investicinio pajėgumo. Įpurškiamų dangtelių sėkmė priklauso nuo trijų ramsčių:
48 ertmių CSD dangtelio formos korpusas rodo, kad tinkamai suprojektavus ir tiksliai gaminant, liejimas įpurškimo būdu gali konkuruoti su presavimu greičiu ir pasiūlyti daug didesnį dizaino lankstumą.
Būdami formų gamintoju, įvaldę šias technologijas, atsivers didelės apimties uždarymo rinka – vienas reikliausių, tačiau naudingiausių mūsų pramonės segmentų.
Telefonas: +86-18957424655
Mobilusis: +86-18957424655
El. paštas: sale@taizhoumold.com
Adresas:Nr.18 Shangxian Road, Beicheng pramoninė zona, Huangyan rajonas Taizhou miestas, Džedziango provincija, Kinija
Autoriaus teisės © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Visos teisės saugomos.