SEKITE MUS:

Naujienos

Plonasienių pakavimo formų technologija: greito, stabilaus ir tikslaus liejimo iššūkiai ir sprendimai

Įvadas

       Plonasienės pakuotės – pagalvokite apie jogurto puodelius, margarino kubilus, saldumynų talpyklas ir plonasienius dangčius – yra vienas reikliausių liejimo pramonės segmentų. Dalies sienelių storis paprastai svyruoja nuo 0,25 mm iki 1,0 mm, o srauto ilgio ir storio santykis dažnai viršija 200:1. Ciklo trukmė matuojama sekundėmis (paprastai 3–8 sekundės), o metinės gamybos apimtys dažnai viršija 10 mln.

        Kaip patyręs pelėsių technikas, besispecializuojantis didelės kavitacijos pakavimo formų gamyboje, mačiau, kaip smulkūs dizaino trūkumai gali tapti katastrofiškais plonasienių formų formavimuose. 5 % vartų disbalansas gali reikšti, kad kai kurios ertmės yra perpildytos, o kitos trumpos. 5°C aušinimo nuokrypis gali sukelti deformaciją, dėl kurios dalys tampa netinkamos naudoti 1000 dalių per valandą greičiu.

        Šis article daugiausia dėmesio skiria pagrindiniams techniniams aukštos kokybės plonasienių pakavimo formų projektavimo ir gamybos aspektams. Nesvarbu, ar lipdote plonasienes talpyklas, dangtelius ar puodelius, suprasite šiuos principuspasieksite greitesnius ciklus, geresnę dalių kokybę ir ilgesnį formos tarnavimo laiką.

1. Medžiagos pasirinkimas plonasienėms formoms

       Plonasienis liejimas liejimo formas paveikia ekstremaliomis sąlygomis: labai aukštas įpurškimo slėgis (iki 2000 barų), greiti šildymo ir aušinimo ciklai bei didelio greičio lydalo srautas.

       Rekomenduojami liejimo plienai:

Steel klasė
Kietumas
Pagrindinės savybės
Tipiškas taikymas
H13 / 1,2344 / SKD61
48–52 HRC
Didelis tvirtumas, ggeras atsparumas šiluminiam nuovargiui
Šerdies ir ertmių plokštės, bendros plonasienės formos
Nerūdijantis 1.2316 / S136
48–52 HRC
Atsparumas korozijai, skirtas liestis su maistu
Rūgščių arba šlapių produktų pakuotė
DC53
58–62 HRC
Puikus atsparumas dėvėjimuisi labai užpildytoms medžiagoms
Didelės kavitacijos formos, apdirbamos PP su >30% užpildų

       Pagrindinis svarstymas: Esant itin didelei kavitacijai (pvz., 64 arba 96 ertmės), pats formos pagrindas turi būti pagamintas iš didelio stiprumo plieno (pvz., iš anksto grūdinto P20 arba 1.2738), kad atlaikytų įpurškimo slėgį be plokštelės deformacijos.


2. Hot Runner sistemos projektavimas

       Karštas bėgis yra bet kokios plonasienės pakuotės formos širdis. Jis turi tiekti lydalą į kiekvieną ertmę vienu metu su puikia pusiausvyra, minimaliu slėgio kritimu ir tiksliu temperatūros valdymu.

       Svarbūs dizaino elementai:

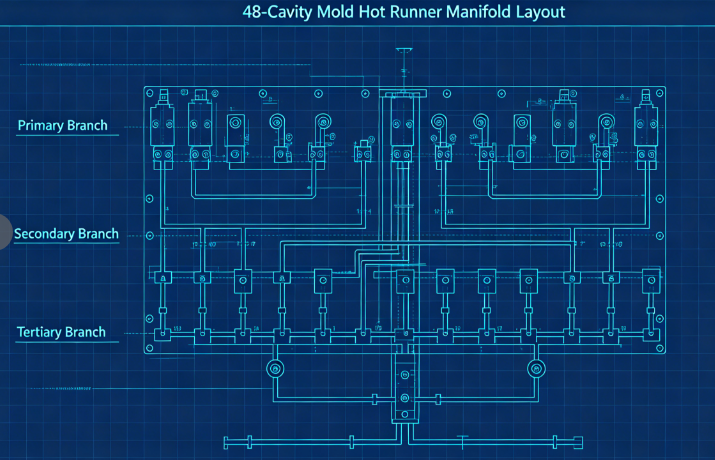
        a) Subalansuoti srauto kanalai: kelių ertmių formoms (paprastai 32, 48, 64 arba 96 ertmės) būtinas natūralus balansavimas. Tai reiškia, kad kiekviena ertmė turi lygiai tokį patį srauto ilgį. Tipiškame išdėstyme naudojamas pirminis kolektorius, antriniai kolektoriai ir tretinės šakos, visos apdirbtos iki identiškų matmenų.

        b) Vartų tipas ir vieta: Plonasienių konteinerių atveju dažniausiai naudojami vartų tipai: kraštiniai vartai (dalims su tiesia šonine sienele) Vožtuvų užtvarai (skirti diafragmoms arba tiesioginiam įvedimui į dugną) Povandeniniai vartai (švariai daliai išjungti be vartų likučių) Vartai turi būti tinkamo dydžio – per maži, o kaitinimas sukelia šlyties; per didelis, o vartų liekanos tampa nepriimtinos. Įprasti plonasienių puodelių vartelių matmenys svyruoja nuo 0,8 mm iki 1,5 mm skersmens.

        c) Terminis balansas: kiekvienas purkštukas turi turėti nepriklausomą temperatūros reguliatorių. Kolektorių kanalai turi būti šildomi tolygiai (naudojant dviejų zonų arba trijų zonų šildytuvus), kad būtų išvengta karštų taškų ar šaltų šliužų.

3. Ertmės ir šerdies dizainas

       Norint pasiekti vienodą sienelės storį, plonasienėms dalims reikia itin tikslių ertmių ir šerdies matmenų.

       Pagrindiniai svarstymai:

        a) Sienelės storio pasiskirstymas: išlaikykite vienodą sienelės storį ±0,02 mm. Storio skirtumai sukuria skirtingą aušinimą ir deformaciją. Prieš pjaustydami plieną, naudokite pelėsių srauto analizę, kad optimizuotumėte dizainą.

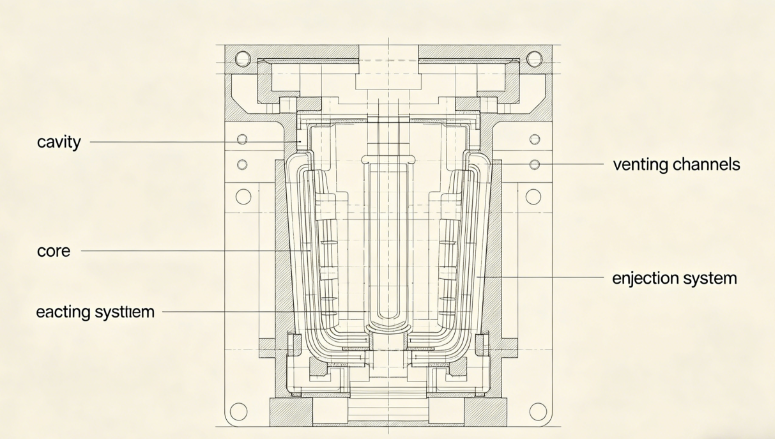
        b) Vėdinimas: Plonasienėje formoje naudojamas didelio greičio įpurškimas (dažnai 200–500 mm/s). Oras, įstrigęs ertmėje, turi akimirksniu išeiti. Rekomenduojamas ventiliacijos gylis: 0,02–0,03 mm PP0,01–0,02 mm PS arba PET

Ventiliacijos angos turi būti įrengtos paskutiniame užpildymo taške, išilgai atskyrimo linijos ir aplink išmetimo kaiščius. c) Grimzlės kampai: Plonasienių dalių atveju rekomenduojama mažiausiai 1° grimzlė į kiekvieną pusę (1,5–2° gilesnėms talpykloms). Dėl nepakankamos traukos atsiranda įbrėžimų, vakuuminis užraktas ir išstūmimo problemų.

        d) Paviršiaus apdaila: skaidrių arba blizgių dalių ertmių paviršiams reikalinga SPI A-1 (veidrodinė) apdaila; nepermatomoms pieno talpykloms pakanka SPI B-1 (600 grūdų).

4. Aušinimo sistemos projektavimas

        Aušinimas dominuoja plonasienių formavimo ciklo metu – paprastai tai sudaro 60–80 % viso ciklo. Efektyvus aušinimas yra raktas į aukštą našumą.

       Dizaino principai:

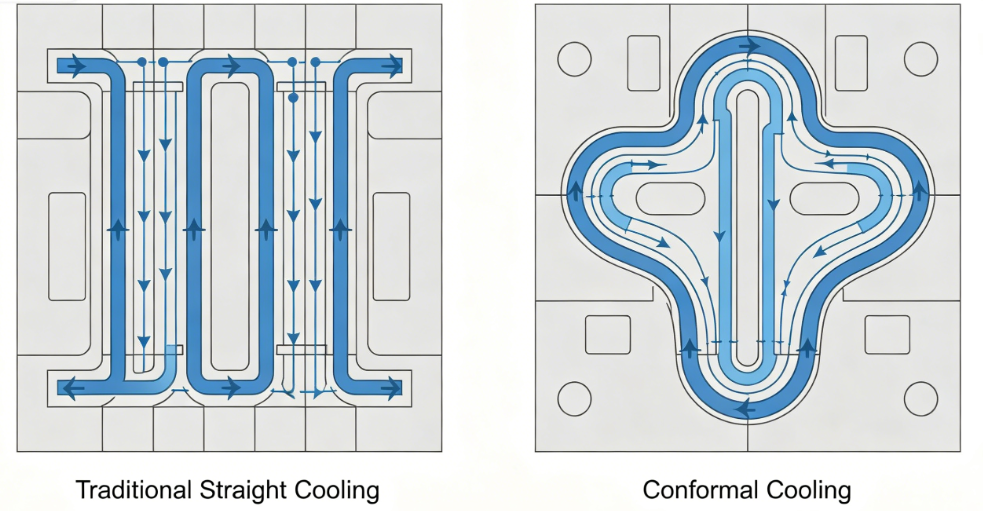
        a) Konformalus aušinimas: tradiciniai tiesiai išgręžti aušinimo kanalai dažnai yra per toli nuo ertmės paviršiaus. Konforminiai aušinimo kanalai, sekantys detalės kontūrą, gali sumažinti aušinimo laiką 30–50%. Paprastai jie kuriami naudojant 3D spausdinimą arba CNC apdirbant įdėklus su lenktais kanalais.

        b) Aušinimo kanalo parametrai:

  • Skersmuo: 8-12 mm
  • Atstumas nuo ertmės paviršiaus: 1,5–2,0 karto didesnis kanalo skersmuo
  • Tarpai tarp kanalų: 3–4 kartus didesnis kanalo skersmuo
  • Aušinimo skysčio srautas: turbulentinis srautas (Reynoldso skaičius > 5000)

        c) Didelio efektyvumo aušinimas: naudokite burbuliatorius arba pertvaras šerdyje, kur erdvė ribota. Aukštoms šerdims sumontuokite spiralinius aušinimo įdėklus arba šilumos vamzdžius.

        d) Aušinimo kontūro atskyrimas: Nepriklausomos ertmių ir šerdies plokščių grandinės suteikia skirtingą srautą ir temperatūrą, kad būtų galima optimizuoti dalių atpalaidavimą ir sumažinti deformaciją.

5. Išmetimo sistema

       Plonasienės dalys yra mažai standžios ir gali lengvai deformuotis išmetant. Išmetimo sistema turi būti švelni, bet patikima.

       Dizaino rekomendacijos:

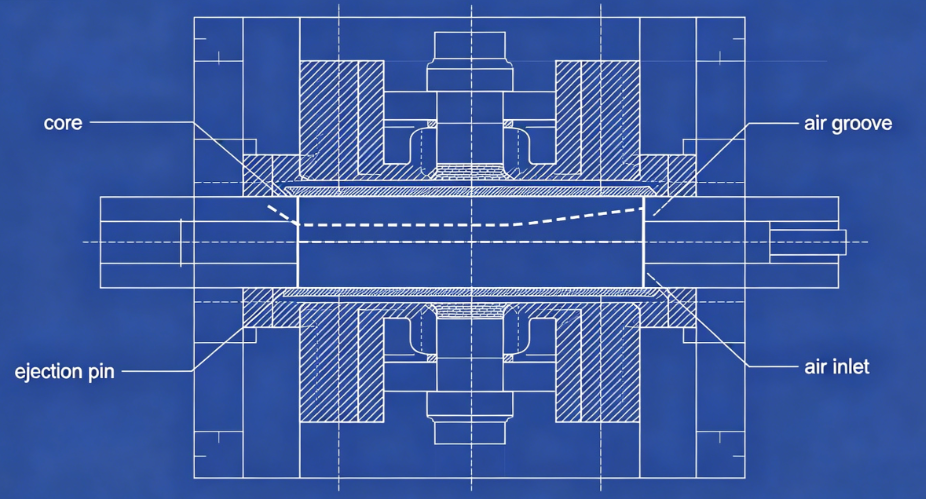
       a) Oro išmetimas: daugeliui plonasienių talpyklų (ypač puodelių) oro išmetimas yra idealus. Suslėgtas oras (2–4 barai) įvedamas tarp šerdies ir detalės per mikrogriovelius arba porėtus įdėklus, nuleidžiant dalį nuo šerdies.

       b) Nuėmimo plokštė: Dalims su įpjovomis arba giliomis šoninėmis sienelėmis mechaninė nuėmimo plokštė užtikrina tolygią išstūmimo jėgą per visą dalies perimetrą.

       c) Išmetimo kaiščiai: kai kaiščiai yra neišvengiami, naudokite daug mažo skersmens kaiščių (2–3 mm), dedamų ant briaunų arba paslėptų paviršių. Venkite didelių smeigtukų, kurie palieka matomas žymes.

       d) Laikas: išstūmimo seka turėtų prasidėti tik tada, kai dalis pakankamai atvės, kad būtų išvengta deformacijos. Atidarę formą, naudokite trumpą vėsinimo delsą.

6. Apdorojimo svarstymai

       Netgi geriausia forma negali pagaminti gerų dalių be tinkamų proceso nustatymų. Pagrindiniai plonasienių liejimo parametrai:

Parametras
Tipiškas diapazonas
Pastabos
Įpurškimo greitis
200–500 mm/s
Didelis greitis užpildo plonas dalis prieš užšalimą
Įpurškimo slėgis
1200–2000 barų
Reikalingas srauto pasipriešinimui įveikti
Lydymosi temperatūra
190–240 °C (PP), 230–280 °C (PS)
Optimizuokite klampumą
Pelėsių temperatūra
10–25 °C (šaltas bėgis) arba 30–60 °C (karštas bėgis)
Subalansuotas aušinimas
Nugaros spaudimas
5-15 barų
Dėl plastiškumo konsistencijos
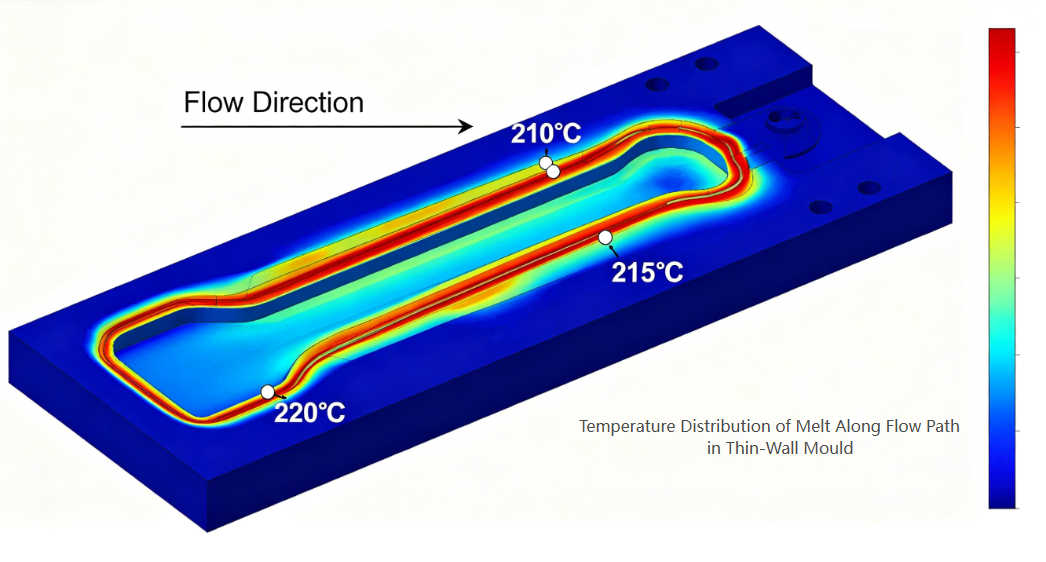
        Svarbu: Plonasienių formų formavimui dažnai naudojamas didelis šlyties greitis, dėl kurio atsiranda didelis šlyties kaitinimas. Faktinė lydymosi temperatūra prie vartų gali būti 20–40°C aukštesnė už statinės nustatytą temperatūrą. Atsižvelkite į tai renkantis liejimo medžiagas ir vartų dizainą.


7. Dažni trūkumai ir jų mažinimas

Defektas
Su pelėsiu susijusi priežastis
Sprendimas
Trumpi kadrai
Nepakankamas vėdinimas arba per maži vartai
Pridėkite ventiliacijos angas srauto galiniuose taškuose; padidinti vartus
Kryptis
Netolygus aušinimas arba nesubalansuotas užpildymas
Pagerinti aušinimo vienodumą; balanso bėgikai
Kriauklės žymės
Prasta vartų vieta arba nepakankamas įpakavimas
Perkelkite vartus į storą sekciją; pridėti pakavimo laiką
Vartų likutis per aukštas
Netinkamas vartų dizainas
Perjunkite į vožtuvo arba povandeninio laivo vartus
Prilipimas prie šerdies
Nepakankama trauka arba oro išmetimo gedimas
Padidinti grimzlę; švaraus oro grioveliai
Nudegimo žymės
Nepakankamas vėdinimas
Pagilinkite vėdinimo angas medžiagų ribose

Atvejo tyrimas: 48 ertmių jogurto puodelio forma

        Challenge: klientui reikėjo 48 ertmių formos 150 ml jogurto puodeliams (PP, sienelės storis 0,45 mm, 4 sekundžių ciklas, metinis)poreikis 20 milijonų dalių).

        Veiksmai, kurių buvo imtasi:

  • Naudotas H13 (1,2344) ESR maždauggnybtai ir šerdys atsparumui šiluminiam nuovargiui.
  • Sukurtas pilnai subalansuotas 48 ertmių karštas bėgis su vožtuvais.
  • Pritaikyti konforminiai aušinimo kanalai tiek ertmėse, tiek šerdies plokštėse (papildomai gaminami įdėklai).
  • Pridėta oro išmetimo sistema su 0,02 mm oro grioveliais ant šerdžių.
  • Vartų vietai ir ventiliacijai optimizuoti naudota pelėsių srauto analizė.

        Rezultatai:

  • Apasiektas nuoseklus užpildymas (±2 % svorio skirtumas tarp ertmių)
  • Aušinimo laikas sumažintas nuo 2,8 s iki 1,6 s (bendras ciklas3,9 s)
  • Defektų lygis <0,3 %
  • Mold pagamino daugiau nei 30 milijonų dalių wnereikalauja didelės priežiūros
Išvada

       Plonasienių pakavimo formų technologija yra įpurškimo formų inžinerijos viršūnė. Didelės kavitacijos, po sekundės ciklų ir nulinio defektų gamybos reikalavimai išstumia kiekvieną formos dizaino aspektą iki galo. Sėkmingoms plonasienėms formoms reikia:

Ertmės / šerdies apdirbimo tikslumas (± 0,01 mm)

Balance karšto bėgio srauto kanaluose

Konforminio aušinimo efektyvumas

Išmetimo sistemų patikimumas

Medžiagų elgsenos ir procesų dinamikos supratimas

       Farba formų gamintojai, norintys investuoti į pažangius projektavimo įrankius ir tikslią gamybą, plonasienių pakuočių sektorius siūlo milžiniškas galimybes – tiek techninių iššūkių, tiek verslo augimo požiūriu.

Susijusios naujienos
Palikite man žinutę
X
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu. Privatumo politika
AtmestiPriimti