Įpurškimo liejimo defektai dažnai vargina. Kai dalis išeina su kriaukle, deformacija, degimo žymėmis ar trumpais šūviais, pirmoji daugelio gamybos vadovų reakcija yra reguliuoti mašinos parametrus – temperatūrą, slėgį, įpurškimo greitį arba aušinimo laiką. Nors šie koregavimai kartais padeda, pagrindinė priežastis dažnai slypi giliau: pačiame pelėsyje.
Kaip patyręs pelėsių technikas, aš mačiau daugybę atvejų, kai savaitės buvo švaistomos parametrų derinimui, tik tada supratau, kad pelėsių dizainas buvo tikrasis kaltininkas. Tiesa ta,gerai suprojektuota forma gali pagaminti kokybiškas dalis net ir esant plačiam apdorojimo langui; prastai suprojektuota forma niekada neduos pastovios kokybės, kad ir kokia tiksliai būtų sureguliuota mašina.
Šiame straipsnyje daugiausia dėmesio skiriama su pelėsiais susijusioms įprastų liejimo formų defektų priežastims. Šių santykių supratimas leidžia formų gamintojams ir įpurškimo lietojams veiksmingiau bendradarbiauti – sprendžiant problemas pačioje vietoje, o ne taikant laikinus pataisymus.
Kaip atrodo: Formos ertmė nėra pilnai užpildyta; trūksta dalies kraštų arba jie suapvalinti.
Su pelėsiu susijusios priežastys:
Sprendimai:
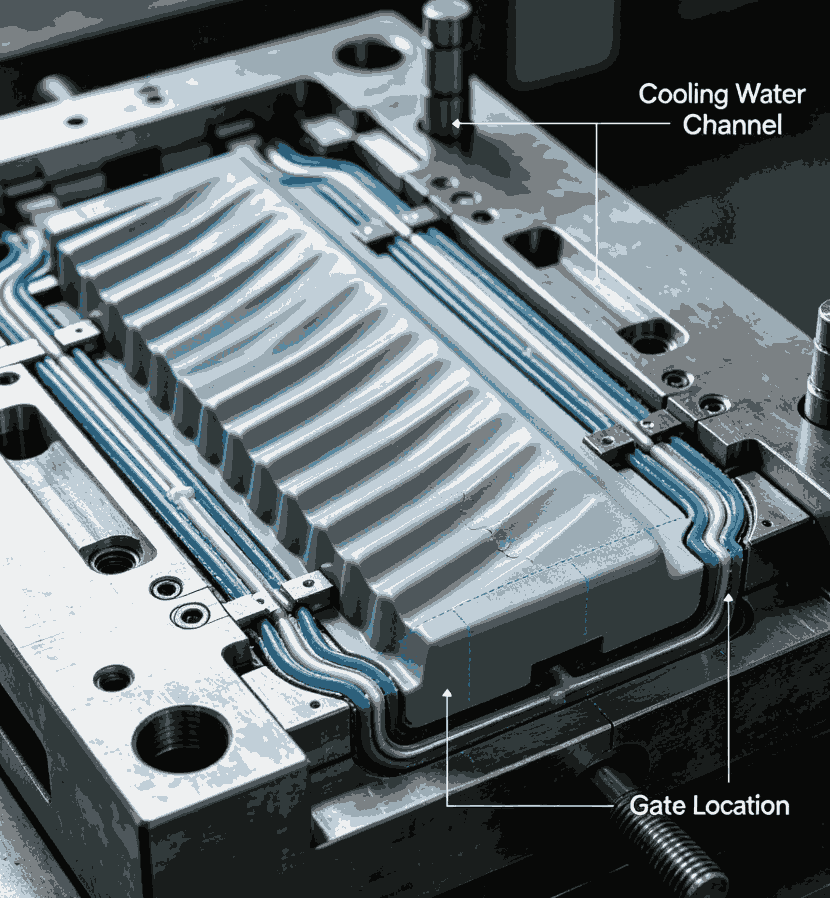
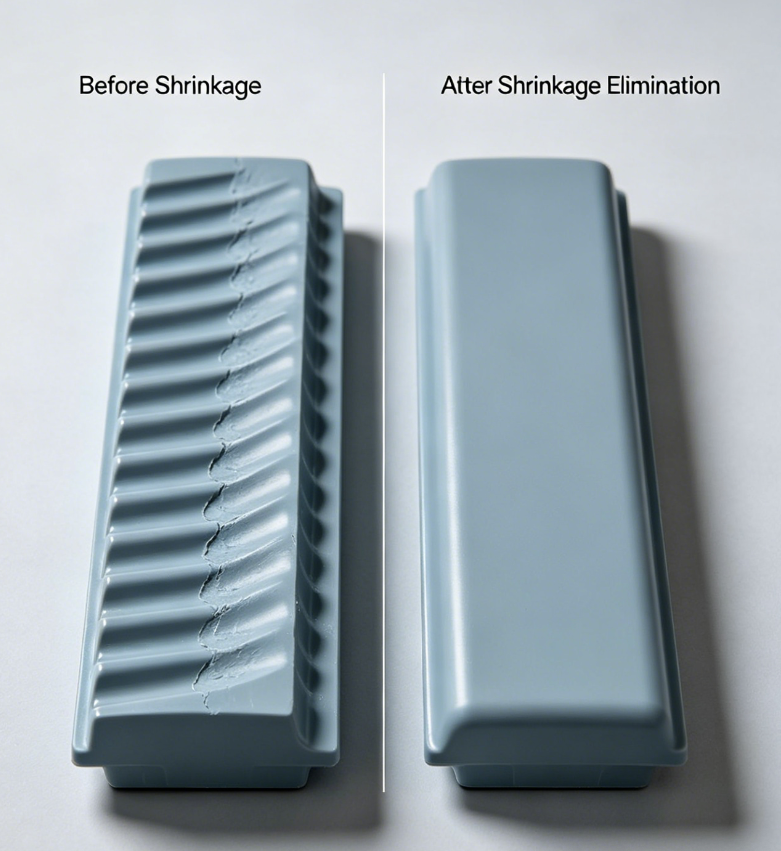
Kaip atrodo: Paviršiaus įdubimai, paprastai virš storų briaunų ar iškyšų.
Su pelėsiu susijusios priežastys:
Sprendimai:

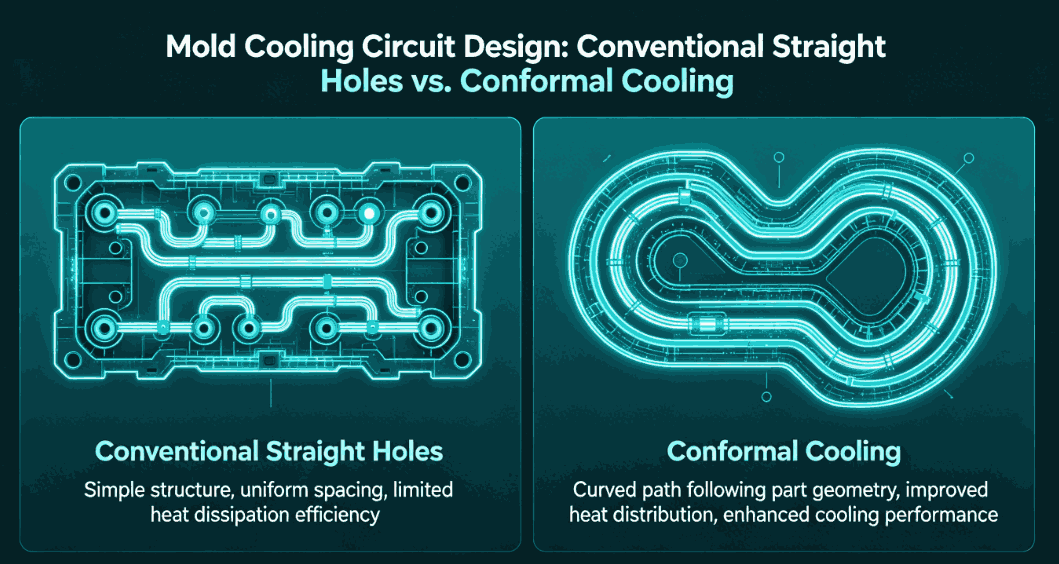
Kaip tai atrodo:Išmetus dalis yra susisukusi, pasilenkusi arba nelygi.
Su pelėsiu susijusios priežastys:
Sprendimai:
Kaip tai atrodo:Rudos arba juodos apdegimo žymės, dažniausiai tekėjimo pabaigoje arba giliuose šonkauliuose.
Su pelėsiu susijusios priežastys:
Sprendimai:
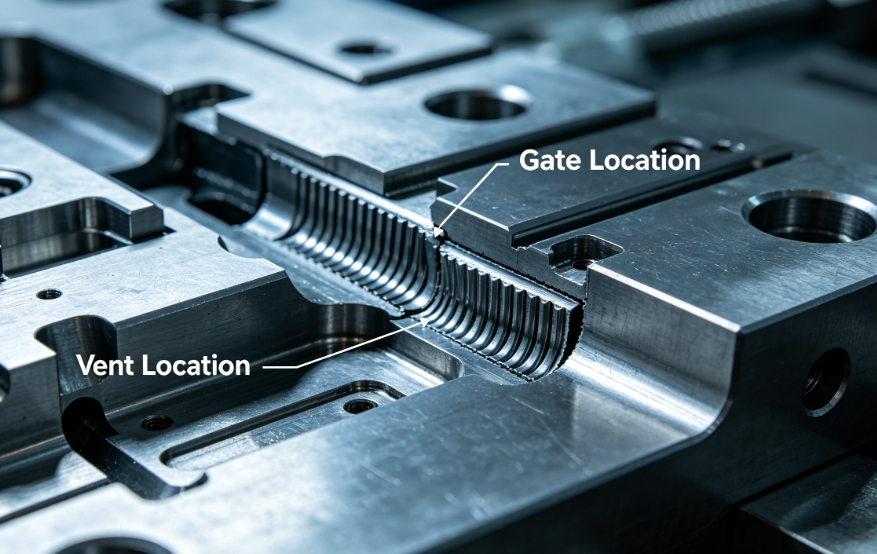
Kaip tai atrodo:Sumažinkite plastiko perteklių ties atskyrimo linija, išmetimo kaiščio skylėmis arba slankiklių išjungikliais.
Su pelėsiu susijusios priežastys:
Sprendimai:
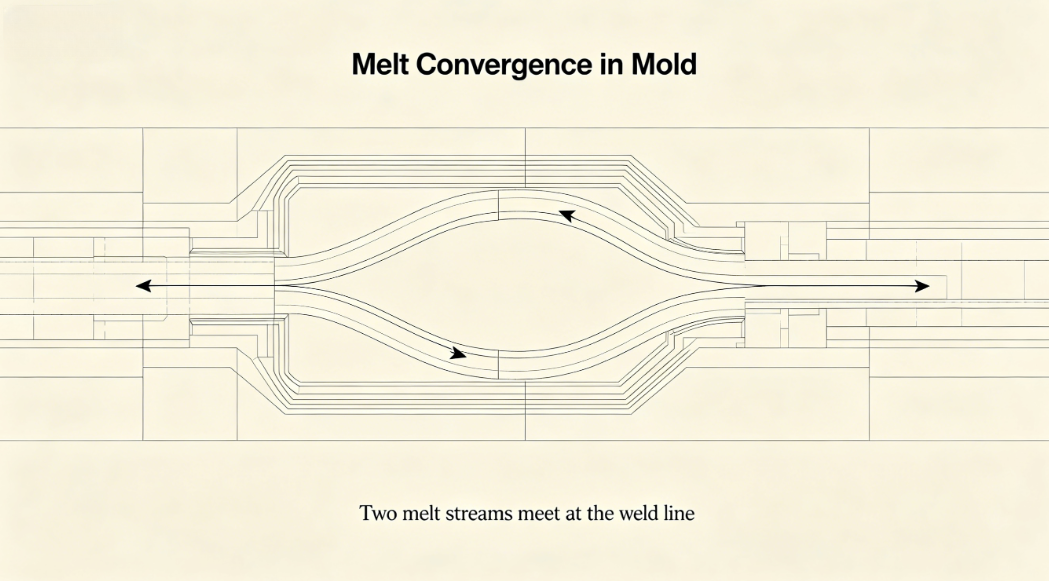
Kaip tai atrodo:Matomos linijos, kur susikerta du srauto frontai; dažnai lydi silpnumas.
Su pelėsiu susijusios priežastys:
Sprendimai:
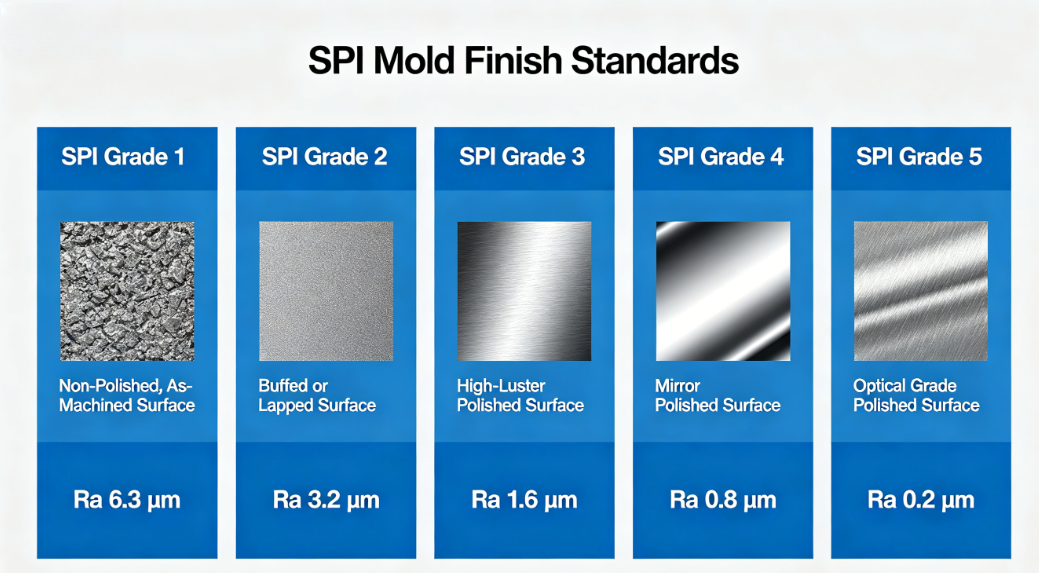
Kaip jie atrodo:Dryžiai, banguoti raštai arba nuobodu plotai dalies paviršiuje.
Su pelėsiu susijusios priežastys:
Sprendimai:
Kaip tai atrodo:Pakilusios arba įdubusios žymės, kur išstūmimo kaiščiai liečiasi su dalimi.
Su pelėsiu susijusios priežastys:
Sprendimai:
Klientas, gaminantis 32 ertmių rašiklio cilindro formą, pranešė apie nuolatinius deformaciją ir įdubimo žymes spaustuko tvirtinimo srityje. Po dviejų savaičių mašinos parametrų koregavimo be pagerėjimo atlikome pelėsių peržiūrą.
Išvados:
Veiksmai, kurių buvo imtasi:
Rezultatai:
Iškrypimas sumažintas 80%; pašalintos kriauklės žymės. Gamybos laužo norma sumažėjo nuo 12% iki 2%.
Ryšys tarp liejimo formų defektų ir formos yra tiesioginis ir dažnai dominuojantis. Nors proceso parametrai kartais gali kompensuoti nedideles pelėsio problemas, pagrindinis sprendimas yra geras formos dizainas – tinkamas užtvaras, subalansuotas aušinimas, tinkamas vėdinimas, tvirtas išmetimas ir teisingi traukos kampai.
Mūsų, kaip formų gamintojo, atsakomybė apima ne tik mašinai tinkamos formos pristatymą. Turime sukurti tokias formas, kurios būtų atlaidžios, tvirtos ir optimizuotos konkrečiai medžiagai ir detalių geometrijai. Įpurškimo formuotojams šių su pelėsiu susijusių priežasčių supratimas leidžia efektyviau šalinti triktis ir geriau bendrauti su formų tiekėjais.
Kai susiduriate su nuolatiniu defektu, prieš liesdami mašinos valdiklius, paklauskite: ar pelėsis gali būti priežastis?
Telefonas: +86-18957424655
Mobilusis: +86-18957424655
El. paštas: sale@taizhoumold.com
Adresas:Nr.18 Shangxian Road, Beicheng pramoninė zona, Huangyan rajonas Taizhou miestas, Džedziango provincija, Kinija
Autoriaus teisės © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Visos teisės saugomos.