SEKITE MUS:

Naujienos

KSHOW tiria tikslias įpurškimo formas, skirtas naujų energetinių transporto priemonių komponentams

ANGLŲ VERSIJA

KSHOW atsakas į didėjančius NEV komponentų liejimo tikslumo poreikius

Pramonės kontekstas: NEV bumas pertvarko pelėsių gamybą

Pasaulinė naujų energetinių transporto priemonių (NEV) rinka ir toliau sparčiai auga. PagalTarptautinė energetikos agentūra (IEA), pasauliniai elektromobilių pardavimai viršijo18 milijonų vienetų pirmąjį 2026 m. pusmetį, o Kinija sudarė daugiau nei60 % viso tūrio. Šis antplūdis įpurškimo formų pramonei sukelia transformacinį slėgį – NEV komponentams reikia griežtesnių leistinų nuokrypių,lengvesnių medžiagų, ir vis dažniausudėtingos geometrijos kurios meta iššūkį tradicinėms formų kūrimo paradigmoms.


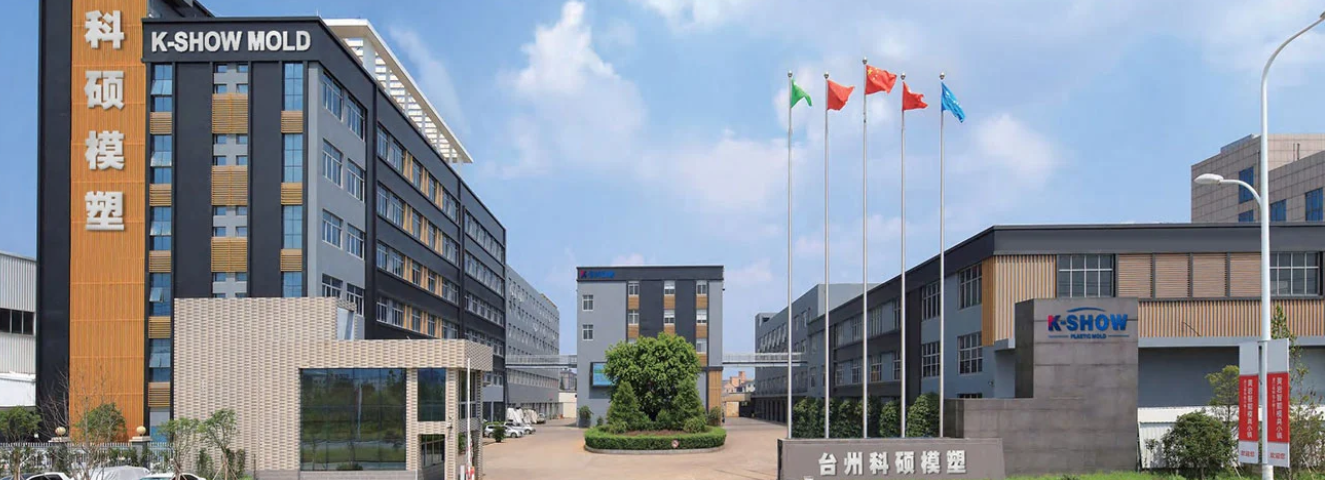
KSHOW, veikiantis kaipTaizhou Huangyan K-Show Plastic Mold Co., Ltd., buvo įtraukta į Kinijos „Pelėsių sostinę“ Huangyanvirš 20 metų, su įrašaisPristatoma daugiau nei 30 000 formų rinkinių į100+ šalių. Kaip sertifikuotasNacionalinė aukštųjų technologijų įmonė laikantisISO 9001 irIATF 16949 automobilių kokybės sertifikatus ir nuosavybęDaugiau nei 100 išradimų patentų, įmonė nuolat vystėsi nuo įprastų formų gamybos ir tapo specializuota tiekėjaautomobilių klasės tikslūs įrankiai, įskaitant akumuliatoriaus sistemos korpusus, konstrukcinius laikiklius ir funkcines vidaus apdailas. Dėl klausimų kreipkitės į KSHOW adresusale@kshowmould.com arba perWhatsApp: +86-18957424655.

Pagrindiniai techniniai NEV komponentų liejimo iššūkiai

Medžiagų suderinamumas ir šilumos valdymas

NEV vis labiau priimainžineriniai termoplastikai tokie kaipPA66-GF35, PPS-GF40, irPBT-GF30 sumažinti svorį išlaikant struktūros vientisumą. Šios medžiagos kelia skirtingus iššūkius:

Aukšta lydymosi temperatūra

 (280–340 °C) reikalingos formos, turinčios puikų terminį stabilumą

Stiklo pluošto sutvirtinimas

 pagreitina įprastų įrankių plienų susidėvėjimą

Siauri apdorojimo langai

 reikalauja tikslaus temperatūros valdymo kelių ertmių išdėstymuose

Matmenų tikslumas skalėje

Akumuliatoriaus modulių rėmai ir aušinimo plokštės dažnai apima600–1200 mm su plokštumo tolerancija taip pat griežta kaip±0,05 mm per visą paviršių. Tai pasiekti esant gamybos apimtims200 000+ vienetų per metus reikalauja pažengusiųjųpelėsių srauto modeliavimas, Konforminis aušinimo kanalo dizainas, irrealaus laiko ertmės slėgio stebėjimas.

Ciklo laiko optimizavimas

Didėjant vienos dalies sąnaudoms, pelėsių ciklo laikas tampa lemiamu veiksniu. Vidutiniams ir dideliems NEV komponentams, sumažinant ciklo laiką nuonuo 45 sekundžių iki 35 sekundžių – a22% pagerėjimas – galima sutaupyti apytiksliai180 000 USD per metus vienam gamybos elementui pas tipišką 1 pakopos tiekėją.

KSHOW atvejo tyrimas: didelio tikslumo baterijos modulio galinės plokštės formos

Projekto fonas

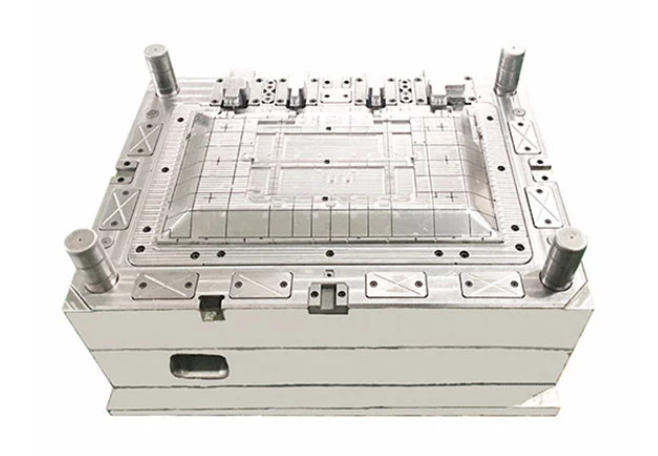
2025 m. trečiąjį ketvirtį KSHOW ėmėsi vietinio NEV baterijų gamintojo projekto, kuriam reikia4 ertmių karšto bėgelio įpurškimo forma akumuliatoriaus modulio galinėms plokštėms. Reikalavo detalės geometrija:

Reikalavimas

Specifikacija

Dalies matmenys

320 × 180 × 45 mm

Medžiaga

PA66-GF35 (antipirenas V-0)

Plokštumo tolerancija

±0,03 mm skersai atskyrimo linijos

Svorio svyravimai tarp ertmių

≤ 0,8 %

Tikslinis ciklo laikas

≤ 32 sekundes

Metinė gamybos apimtis

480 000 dalių

Inžinerinis požiūris

KSHOW inžinierių komanda įgyvendino šiuos sprendimus:

1. Pelėsių srauto analizė: DirigavoMoldex3D modeliavimas per tris iteracijas, optimizuojant vartų vietą, kad būtų sumažintas suvirinimo linijos susidarymas struktūriškai svarbiose zonose.

2. Konformalus vėsinimas: Dislokuota3D atspausdinti aušinimo įdėklai (martensitiškas plienas, tiesioginis metalo sukepinimas lazeriu), kad būtų pasiekta vienoda ertmės paviršiaus temperatūra±3°C, sumažinant ciklo laiką18 % palyginti su įprastai išgręžtais kanalais.

3. Vožtuvų vartų karštasis bėgis: A4 lašų nuosekli vožtuvų-vartelių sistema (vienas antgalis vienoje ertmėje) užtikrino subalansuotą užpildymą. Karšto bėgelio kolektorius buvo termiškai izoliuotas titano lydinio tarpikliais, kad šiluma nepatektų į formos pagrindą.

4. Įrankio plieno pasirinkimas: Naudoti ertmės ir šerdies įdėklaiASSAB 8407 Supreme ESR klasės karšto apdirbimo plienas, grūdintas iki48–50 HRC, suTiAlN PVD danga padidina atsparumą dilimui stiklo pluošto trinčiai.

5. Slėgio jutimas formoje: IntegruotasKistler Type 6182C ertmės slėgio jutikliai, prijungti prie aCoMo injekcija procesų stebėjimo sistema, leidžianti valdyti perjungimą realiuoju laiku ir atsekti dalies kokybę.

Rezultatai

Po to90 dienų nuo dizaino pradžios ikiT0 bandymas, gamybos patvirtinimo metu forma pasiekė šiuos rodiklius:

KPI

Tikslas

Pasiekta

Ciklo laikas

≤ 32 sekundes

30,5 sekundės

Plokštumas (Cpk, n = 125)

≥ 1,33

1.58

Svorio svyravimai tarp ertmių

≤ 0,8 %

0,52 %

Iškarpų rodiklis (pirmieji 50 000 kadrų)

≤ 0,3 %

0,18 %

Įrankio tarnavimo laikas iki pirmosios didelės priežiūros

500 000 šūvių

620 000 kadrų (vis dar veikia)

Dabar pelėsiai jau pagaminti620 000 dalių be didesnės priežiūros, viršijančios kliento500 000 šūvių etalonas pateikė24 %. Klientas pranešė numatomąSutaupoma 245 000 USD per metus priskiriama sutrumpėjusiam ciklo laikui ir mažesniam laužo kiekiui. 


Pramonės tendencijos, formuojančios pelėsių gamybą iki 2028 m

Lengvas ir kelių medžiagų liejimas

Stūmimasis į didesnį važiavimo atstumą įsibėgėjametalo pakeitimas plastiku. Komponentai, anksčiau išlieti iš aliuminio, pvzvariklių korpusai, inverterių korpusai, irkonstrukciniai laikikliai – pereina priedidelio našumo termoplastikai suįdėklo formavimas arbaperliejimas technikos. KSHOW investuoja į a1600 tonų dviejų šūvių įpurškimo presas patenkinti šią augančią paklausą.

Skaitmeninė dvynių integracija

Pirmaujantys pelėsių gamintojai montuojaskaitmeninė dvynių technologija į jų darbo eigą. Formos skaitmeninė kopija – nuolat atnaujinama naudojant realaus laiko jutiklio duomenis iš gamybos – įgalinanumatomas techninės priežiūros planavimas irproceso parametrų optimizavimas nesutrikdant gamybos. KSHOW inicijavo bandomąją integravimo programąIoT krašto šliuzai į pasirinktas gamybos formas.

Tvarumas ir energijos vartojimo efektyvumas

Reguliavimo spaudimas ir įmonių ESG įsipareigojimai skatina formų, kurios palaiko, paklausąperdirbtos dervos iroptimizuotas energijos suvartojimas apdorojimas. Vien tik konforminis aušinimas gali sumažinti pelėsiui būdingą en

KSHOW strateginis planas

KSHOW vykdo trijų ramsčių strategiją, kad sustiprintų savo pozicijas NEV tiekimo grandinėje:

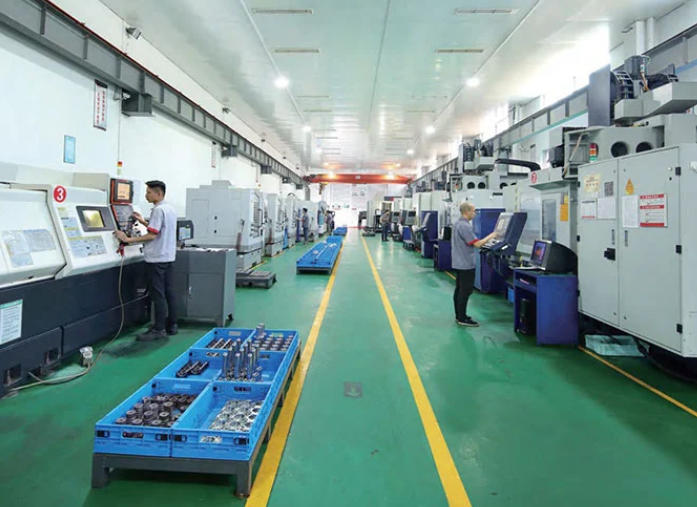
  • Pajėgumų išplėtimasPradedant eksploatuoti naują 2400 m² tikslumo dirbtuvės Huangyan mieste iki 2026 m. IV ketvirčio, ​​įrengtas5 ašių CNC apdirbimo centrai (DMG MORI DMU 65 monoBLOCK) irgreitaeigis grafito EDM(GF apdirbimo sprendimai FORMA P 350).

  • Talentų ugdymas:Partnerystė su Taizhou Profesine mokslo ir technologijų kolegija vykdant specializuotą įpurškimo formų inžinieriaus pameistrystės programą, kuri kasmet skirta 10 naujų inžinierių.
  • Sertifikatai:Jau sertifikuota pagal ISO 9001 kokybės vadybos ir IATF 16949:2016 automobilių kokybės valdymo sistemas, užtikrinančias visišką atitikimą tarptautiniams automobilių tiekimo grandinės reikalavimams.

Susisiekite su KSHOW

Dėl formų projekto užklausų, techninės konsultacijos ar kainos pasiūlymo:

Kanalas

Detalės

Įmonė

Taizhou Huangyan K-Show Plastic Mold Co., Ltd. (KSHOW)

Adresas

Nr.18 Shangxian Road, Beicheng pramoninė zona, Huangyan rajonas, Taizhou miestas, Džedziango provincija, Kinija

Telefonas / WhatsApp

+86-18957424655

El. paštas

sale@kshowmould.com

Svetainė

www.taizhoumold.com

Patirtis

20+ metų

Susijusios naujienos
Palikite man žinutę
X
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu. Privatumo politika
AtmestiPriimti